摘要:混炼是橡胶加工核心工序,目标是将生胶、补强填料、软化剂、硫化体系等各类配合剂充分分散,获得性能均一的混炼胶。相比于开炼机适合小批量、多品种试验生产,密炼机凭借密闭式高强度剪切捏炼、自动化程度高、产能大的优势,是现代橡胶工业主流混炼设备;其中二段混炼工艺在高填充、合成橡胶并用、高性能橡胶制品生产中应用最为广泛。本文重点阐述密炼机混炼机理、工艺方法,详解二段混炼完整工艺方案、加料顺序、关键控制要点,并对比其他密炼加料工艺。
一、密炼机混炼基本原理
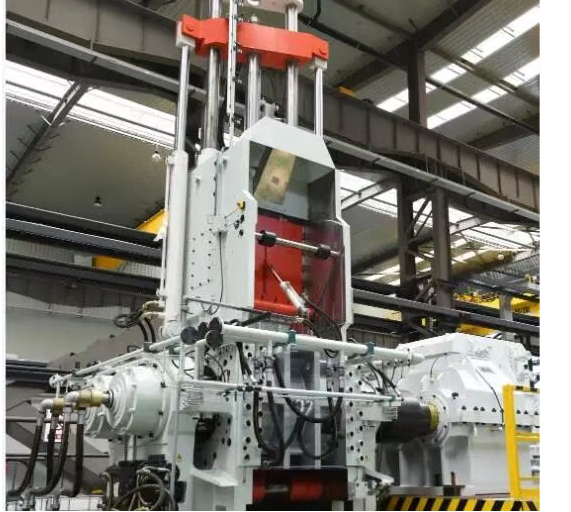
密炼机核心部件为密炼室、一对相向旋转转子、上顶栓、下顶栓。转子分为剪切型(切向转子,产量型)与啮合型(质量型)两大类:剪切型转子混炼效率高、适合多段混炼;啮合型转子分散细腻、生热更低,适合硬胶、白炭黑配方、一段母炼胶制备。
物料投入密炼室,上顶栓下压压紧胶料,转子旋转带动胶料,在转子?转子间隙、转子?室壁间隙、转子?上下顶栓间隙同时承受挤压、剪切、撕裂、轴向搅拌多重作用,全部胶料同步参与捏炼,混合作用远强于开炼机仅堆积胶与辊缝处发生混炼的模式。
密炼机混炼三阶段(湿润 — 分散 — 捏炼)
湿润阶段:配合剂与生胶接触,橡胶熔融浸润填料表面,炭黑等团聚颗粒被橡胶包覆;电机功率出现第di一yi个峰值。
分散阶段:团聚填料在强剪切下破碎,细小颗粒剥离分散到橡胶基体内部;功率下降后再度抬升,第二个功率峰值对应的时间即 BIT(炭黑混入时间),BIT 值越小代表混炼越容易,作为判断混炼终点重要指标。
捏炼阶段:破碎后的填料颗粒进一步做分布混合,实现宏观微观均匀;持续过度混炼会进入过炼,橡胶分子热氧化裂解,损害胶料物理性能。
混炼过程伴随大量摩擦生热,常规排胶温度控制 120?130℃,最zui高gao不宜超过 160℃;温度过高剪切效率下降,橡胶过度降解,同时会引发早期焦烧风险。
二、密炼核心工艺参数
填充系数(装料容量):胶料体积占密炼室有效容积比值,主流取值0.60?0.70。填充过大,胶料缺少流动空间,分散差、过热;填充过小,剪切不足,设备利用率低。
上顶栓压力:常用 0.3?0.6MPa。压力提升可以压实物料、缩短混炼周期,但会加剧生热,压力达到临界值后继续加压收益有限。
转子转速:转速越高剪切速率越大,混炼时间缩短,但生热显著上升;母炼阶段可用较高转速,终炼(加硫阶段)采用低速,防止温度超标焦烧。
加料顺序:基本原则:固体小料先加、填料早于液体软化剂、硫化剂 / 超速促进剂最zui后hou低温加入;填料与软化剂用量大时可分批交替投入,避免粉料结团打滑。
混炼温度与时间:母炼阶段控制排胶 120?140℃;终炼加硫温度严格低于 100℃;保证分散前提下尽量缩短时间,规避过炼。
三、密炼机主流混炼工艺方法
1. 一段混炼法
全部配合剂(除硫化剂、超速促进剂)一次性投入密炼机,混炼后排胶,输送到压片开炼机快速降温至 100℃以下,再补加硫磺与促进剂翻炼,直接得到成品混炼胶,无中间停放工序。
优点:流程短,不需要大量胶片停放仓储。
缺点:填料分散受限,胶料受热时间长,焦烧风险高。
适用:天然橡胶占比高、补强填tian充chong剂ji量少、硫化活性温和的普通胶料,合成橡胶占比超过 50% 一般不推荐一段混炼。
2. 二段混炼法(重点)
二段混炼分为母炼胶(第di一yi段)、停放熟成、终炼(第二段)三个单元,是轮胎、密封条、高填充特种橡胶主流工艺。
核心逻辑:第di一yi段只混炼生胶、补强填料、软化剂、防老剂、活性剂,完全不加入硫磺与超速促进剂;排胶压片冷却停放,消除胶料内部应力,填料完成浸润熟化;第二段将冷却后的母炼胶重新投入设备,低温条件下补加硫化体系完成终炼,得到终炼胶。
(1)完整工艺流程
第di一yi段:母炼胶制备
投料 → 上顶栓加压混炼 → 排胶(温度 120?140℃) → 压片机压片、喷淋强冷却 → 胶片堆放停放8?24h(行业常用 12?16h)。
停放作用:释放混炼内应力,炭黑?橡胶界面相互作用充分发展,降低胶料残余热量,提升后续分散效果。
第二段:终炼加工
冷却停放后的母炼胶投入密炼机(或开炼机)→ 低温混炼,温度严格控制<100℃ → 投入硫磺、超速促进剂 → 短时捏炼 2?4min → 排胶、下片、冷却、成品混炼胶入库。
(2)两种典型二段混炼操作方案
方案 A:传统两段混炼(最常用)
1)母炼段:生胶→活性剂、硬脂酸、防老剂→补强填料(炭黑 / 白炭黑)→分批加入软化油;加压混炼至 BIT 终点,125?135℃排胶;冷却停放。
2)终炼段:母炼胶投入密炼机低速混炼,待胶料熔融,温度<100℃加入硫磺、促进剂,短时混合后排料。
适合绝大多数轮胎、橡胶密封件、合成橡胶并用配方。
方案 B:分段投料两段混炼(高炭黑配方)
1)第di一yi段投入约 80% 生胶 + 全部填料、软化剂、小料(不含硫化体系),制备高炭黑浓度母炼胶,排胶冷却停放。
2)第二段投入剩余 20% 生胶对高浓度母胶进行稀释分散,混匀后再加入硫磺与促进剂,完成终炼。
优点:高填料形成局部高剪切环境,填料破碎分散效果更好,硫化胶拉伸强度、耐疲劳性能提升;多用于丁腈橡胶、三元乙丙等高填充配方。
(3)二段混炼的优势
填料微观分散显著优于一段混炼,硫化胶拉伸强度、伸长率、耐疲劳性能明显提升;
两段各自混炼时间缩短,减少橡胶高温热氧化降解;
终炼低温加硫,大幅降低胶料焦烧风险;
母炼胶可以批量生产储存,终炼按需加工,生产调度灵活。
(4)二段混炼关键禁忌
母炼阶段严禁加入硫磺、超速促进剂,高温下会发生早期硫化;
停放冷却必须充分,热胶直接进入二段终炼极易发生焦烧;
终炼混炼时间不宜过长,完成分散即可排胶,不要过度捏炼。
3. 逆混法(反向加料工艺)
加料顺序与常规相反:先向密炼室投入全部补强填料、软化剂,混炼一段时间之后再投入生胶,之后补加小料,加压混炼排料,最zui后hou低温补加硫化剂。
优点:充分利用密炼室容积,缩短混炼周期;适合高填充、含胶率低配方,顺丁橡胶、乙丙橡胶、丁基橡胶均可采用。
两种实操模式:
①先投全部炭黑油料,再加 50?70% 生胶混炼,再投剩余生胶;适合粗粒子炭黑高油配方。
②投入一半油料 + 全部填料,投入全部生胶,2 分钟内分 2?3 次补加剩余油料;适合高补强炭黑配方。
4. 引料法(种子胶法)
投料时预先投入少量已经混炼完成、不含硫磺的母炼胶(种子胶),再加入生胶与配合剂。
作用:针对丁基橡胶这类生胶浸润粉料能力差、难吃粉胶料,种子胶起到媒介作用,加速粉状填料的混入分散;该方法可以和一段、二段、逆混法叠加使用,改善吃粉效率。
四、不同工艺对比与选型参考
一段混炼流程短;分散一般,焦烧风险偏大天然橡胶为主、填料少、普通橡胶制品
二段混炼分散好、性能高,抗焦烧;需要停放仓储合成橡胶并用、轮胎、密封、高填充高性能制品
逆混法混炼速度快,适合高填料低含胶率、大量炭黑配方(乙丙、顺丁胶)
引料法改善粉料吃入效率丁基橡胶等难浸润粉料胶料,可配合其他工艺
五、密炼?二段混炼常见质量问题简析
填料分散不良(白点、颗粒):填充系数不合适、加料顺序错误、BIT 时间不足;检查加料顺序,保证填料充分剪切破碎,必要时提升母炼混炼时间。
胶料焦烧:母炼排胶温度超标;终炼加硫温度>100℃;胶片未充分冷却直接进入二段;需要加强冷却,严控终炼温度上限。
过炼,胶料门尼异常:混炼时间过长,橡胶分子高温降解;在保证分散前提下缩短混炼周期,控制排胶温度。
喷霜风险:液体软化剂一次性大量投入,填料未充分吃入;采用分批交替加入填料与油类软化剂。
六、补充:与开炼机简单对比
开炼机依靠辊缝剪切,需要人工翻炼消除 “死层”,劳动强度大、产能低,适合实验室、小批量试产;密炼机密闭捏炼自动化程度高,剪切强度大,适合工业化大批量。现代工厂中,密炼机完成母炼 / 终炼排胶后,一般配套开炼压片机完成下片、冷却,开炼机多作为后处理设备使用,不作为主力混炼设备。
混炼胶质量决定后续压延、挤出、硫化以及最终制品性能;在高性能橡胶产品开发中,优先选择二段混炼方案,合理选择转子类型、填充系数、加料顺序,控制温度?时间窗口,是获得稳定优you质zhi胶料的核心。
特别声明:
Special statement:
转载其他网站内容仅供参考,以传递更多信息而不是盈利。
Reprinting content from other websites is for reference only, to convey more information rather than for profit.
版权属于原作者。如有侵权,请联系删除。
Copyright belongs to the original author. If there is any infringement, please contact us for deletion.